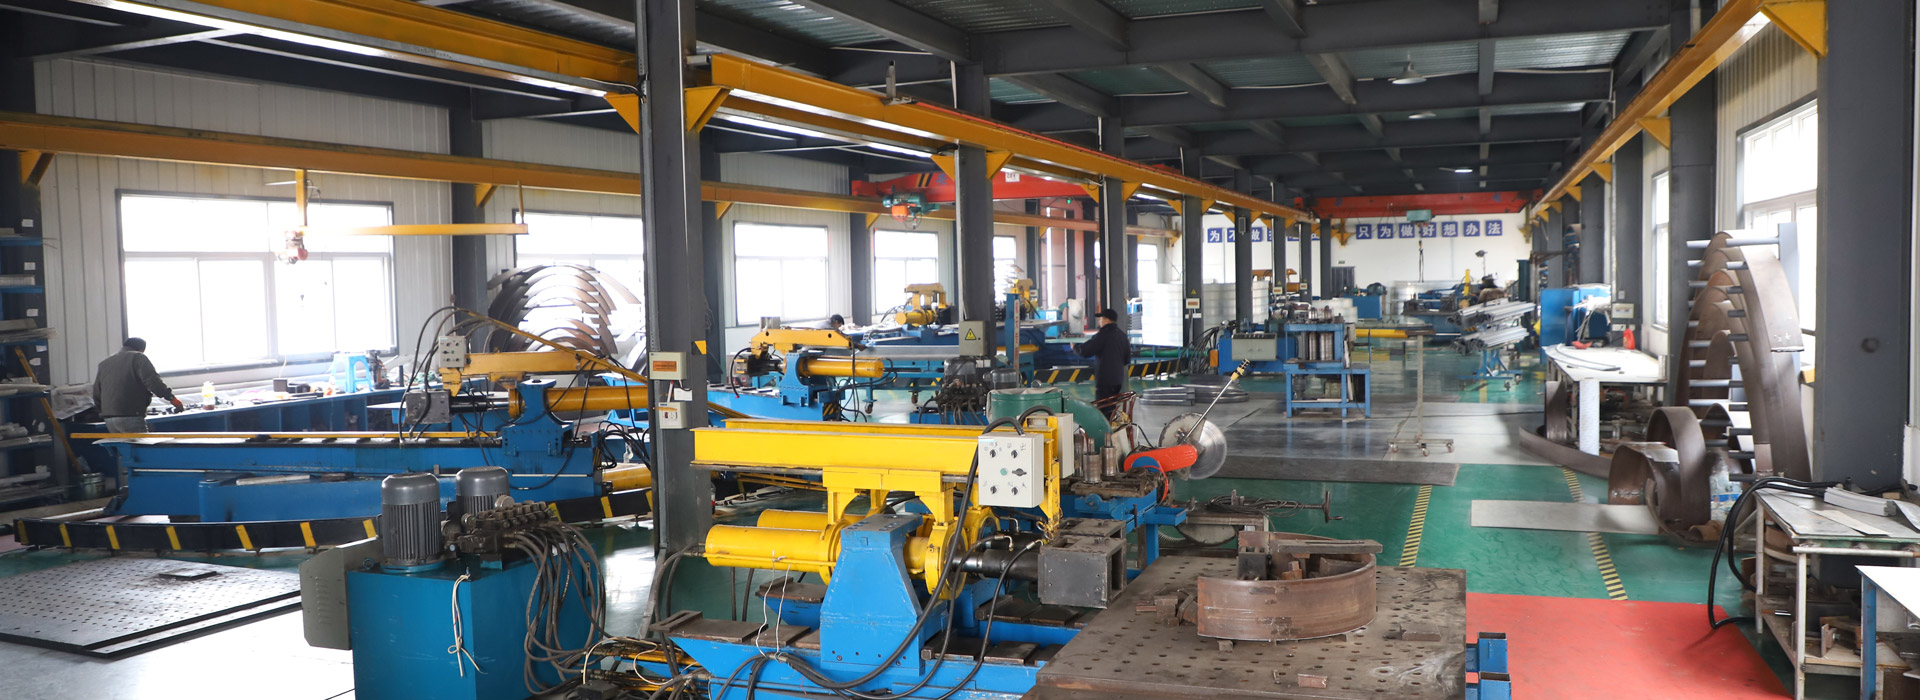
随着现代建筑、轨道交通、工业设备及高端装饰行业的快速发展,铝型材凭借质量轻、强度高、耐腐蚀、易加工和外观美观等优势,逐渐成为复杂曲面结构的重要材料。在实际工程应用中,传统直线型铝型材已经难以满足个性化设计需求,圆弧形、S形、椭圆形以及多曲率组合结构的应用越来越广泛。尤其是在大型幕墙、弧形门窗、采光顶、展馆装饰和工业设备框架等领域,对铝型材的弯曲精度、截面完整性及整体成型质量提出了更高要求。那么,北京铝型材拉弯加工如何实现复杂弧形结构?面对不同类型的异形截面,又需要掌握哪些关键技术?
一、复杂弧形结构对铝型材拉弯工艺提出更高要求
铝型材复杂弧形结构并不是简单地将直线材料弯成圆弧,而是在保证型材原有截面形状、力学性能和表面质量的基础上,实现预定的空间曲线变化。不同工程项目对弧形结构的要求存在明显差异,例如建筑幕墙可能需要大半径连续弧形,旋转楼梯扶手需要具有一定空间扭转效果,而异形装饰构件则可能涉及多段不同半径的连续弯曲。
在加工过程中,铝型材受到外力作用后,截面内部会产生复杂的应力分布。弯曲外侧材料受到拉伸,内侧材料受到压缩。如果工艺控制不当,容易出现外侧壁厚减薄、内侧起皱、截面扭曲、局部塌陷以及回弹变形等问题。对于带有空腔、加强筋和不对称结构的异形铝型材,这些问题会更加突出。
因此,北京铝型材拉弯加工企业在承接复杂弧形项目时,需要结合型材截面结构、铝合金材质、壁厚、弯曲半径及实际安装要求,制定针对性的加工方案,而不能简单采用统一的弯曲参数。
二、合理选择拉弯方式,实现不同曲率结构成型
拉弯工艺是实现铝型材复杂弧形加工的重要技术手段。其基本原理是通过夹具固定型材两端,在施加一定轴向拉力的同时,利用模具或设备施加弯曲力,使材料在受拉状态下逐渐形成所需曲率。
与普通滚弯相比,拉弯过程中型材能够保持一定的轴向张力,有助于减少局部压缩变形和截面起皱,提高弧形结构的尺寸稳定性,特别适用于对外观和精度要求较高的建筑装饰型材。
针对不同弧形结构,可以采用不同的加工方式:
1. 单曲率圆弧拉弯。 主要适用于圆形门窗、弧形幕墙、圆柱装饰构件等产品。加工前需要根据设计半径确定模具参数,并通过试弯确定拉力、弯曲角度和补偿量。
2. 多段曲率拉弯。 对于S形、波浪形以及多半径连续弧形结构,需要分段控制弯曲过程,合理安排各段曲率过渡,避免不同弯曲区域之间产生应力集中和轮廓不连续。
3. 空间弧形加工。 对于具有三维空间变化的铝型材,需要综合考虑弯曲方向、截面姿态及扭转角度,通过专用工装和多次定位加工,实现空间曲线成型。
合理选择加工方式,是保证复杂弧形铝型材质量的重要前提。
三、异形截面加工中的关键技术
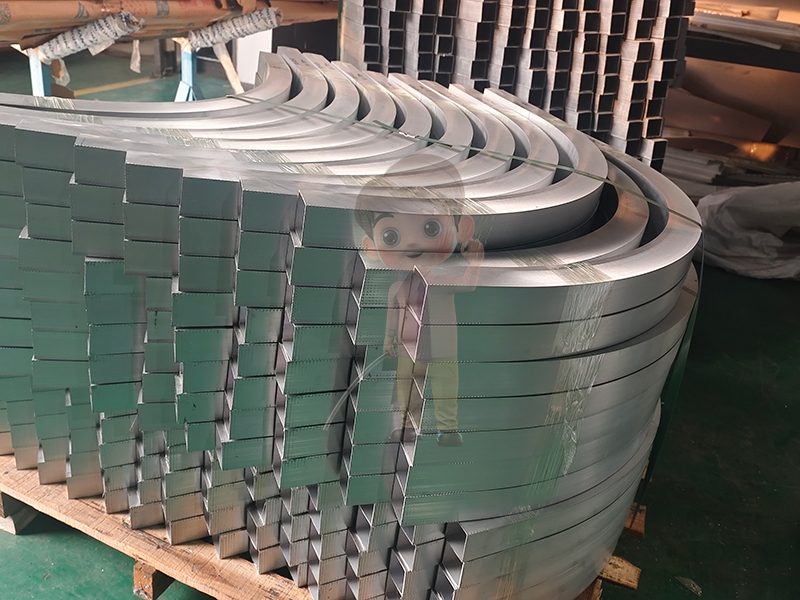
异形截面是铝型材拉弯加工中难度较高的部分。与普通矩形或圆管型材相比,异形截面往往包含多个腔体、加强筋、薄壁区域和不规则边缘,在弯曲过程中更容易发生局部变形。
1. 截面结构分析与受力计算
正式加工前,需要对铝型材截面进行全面分析,重点关注截面高度、宽度、壁厚分布、腔体数量及材料受力方向。对于不对称截面,还需要分析其弯曲中性层位置,判断弯曲过程中可能出现的扭转和偏移现象。通过前期结构分析,可以提前识别容易发生变形的薄弱区域,为工装设计和工艺参数制定提供依据。
2. 专用模具与工装设计
模具是影响异形铝型材拉弯质量的关键因素。由于不同型材的截面尺寸和结构差异较大,通用模具往往难以满足高精度加工要求。因此,需要根据具体截面设计专用夹具、支撑模具和定位装置。
对于带有空腔的铝型材,可以根据实际情况采用内部支撑、辅助垫块或专用防变形工装,增强薄壁区域的支撑能力,减少弯曲时产生的局部塌陷。同时,模具与型材接触的位置应保持合理的贴合度,避免夹持力过大造成表面压痕或截面损伤。
3. 拉伸量与弯曲参数控制
拉弯过程中,拉力、弯曲角度、加工速度和材料状态之间存在密切关系。拉力过小,可能无法有效抑制内侧起皱;拉力过大,则容易导致外侧壁厚减薄甚至开裂。因此,需要根据铝合金牌号、材料状态、截面形状及目标曲率进行参数匹配。
实际生产中,可以通过小批量试弯确定合理的工艺窗口,再根据试件的尺寸检测结果调整拉伸量和弯曲参数,提高批量加工的一致性。
4. 回弹补偿技术
铝合金具有一定的弹性,在外力卸除后会出现不同程度的回弹,使实际弧度与设计弧度产生偏差。尤其是小半径弯曲和多曲率组合结构,回弹问题更加明显。
为解决这一问题,加工人员需要根据材料特性和试弯数据,提前计算回弹补偿量,通过适当增加预弯角度或调整模具曲率,使型材卸载后达到设计尺寸。对于精度要求较高的产品,还可以采用多次试弯、测量和参数修正的方式逐步优化加工效果。
四、表面质量与尺寸精度如何保障?
对于建筑幕墙、铝合金门窗及高档装饰工程而言,铝型材不仅需要满足结构强度要求,还必须具备良好的外观质量。拉弯过程中,如果夹具表面粗糙、模具间隙不合理或润滑措施不到位,容易产生划痕、压痕和局部擦伤。
因此,加工前应检查型材表面状态,清理模具和夹具接触面,必要时采用保护垫层,减少加工过程中的摩擦损伤。对于已经完成阳极氧化或喷涂处理的型材,还需要结合表面处理工艺选择合适的加工顺序,避免涂层开裂、脱落等问题。
在尺寸检测方面,应重点检查弧长、弯曲半径、弧度、截面扭转量及两端定位尺寸。对于大型弧形构件,可以借助专用检具、三维扫描设备或数字化测量工具,对实际成型轮廓与设计模型进行比对,及时发现尺寸偏差。
五、数字化加工与工艺优化提升复杂结构加工能力
随着加工设备和制造技术不断升级,北京铝型材拉弯行业也逐渐向数字化、精细化方向发展。通过CAD三维建模,可以提前模拟型材弯曲后的空间形态,分析不同区域的曲率变化和潜在干涉问题。结合数控加工设备,还能够提高弯曲过程中的定位精度和参数控制能力。
对于结构复杂、批量较大的工程项目,可以建立标准化工艺数据库,将不同截面、不同材质和不同弯曲半径对应的加工参数进行记录,为后续同类产品生产提供参考。同时,通过首件检测、过程抽检和成品复检等质量控制措施,能够有效降低加工误差,提高产品交付稳定性。
需要注意的是,数字化设备并不能完全替代工艺经验。面对特殊异形截面和非标准曲线结构,仍然需要结合材料性能、模具设计和实际试弯结果进行综合调整。
复杂弧形铝型材的加工,考验的不仅是设备能力,更是材料分析、工艺设计、模具制造和质量控制等多方面技术的综合应用。尤其是在异形截面加工中,如何避免起皱、扭曲、塌陷和回弹,直接决定了产品的成型效果与工程适用性。对于北京型材拉弯加工企业而言,要实现高质量复杂弧形结构加工,需要根据不同项目的设计要求,合理选择拉弯方式,优化专用模具结构,精准控制拉伸量与回弹补偿,并建立完善的尺寸检测体系。只有将加工设备、工艺技术与实际工程需求紧密结合,才能更好地满足现代建筑、装饰及工业领域对复杂曲面铝型材的多样化需求。